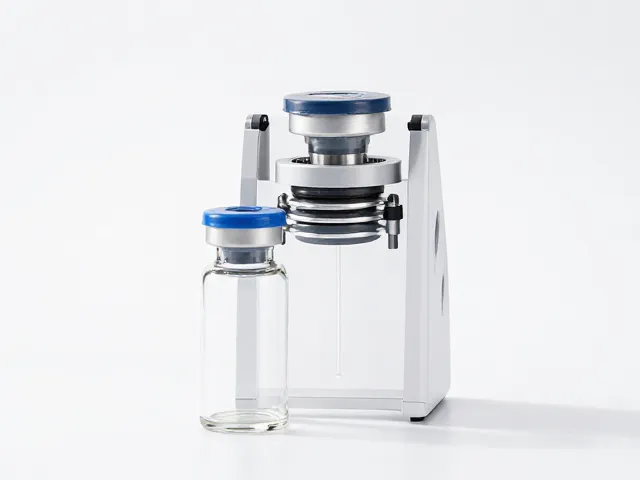
常温耐储药品旋盖密封瓶的密封机理与材质选择
药品在常温下的长期稳定性高度依赖于包装容器的阻隔性能,旋盖密封瓶通过机械螺纹锁紧结构实现物理密封,其核心在于瓶盖内衬材料与瓶口配合面的紧密贴合。聚乙烯(PE)或聚丙烯(PP)材质的瓶体具备优良的化学惰性,能有效抵抗大多数酸碱药物成分的侵蚀,而瓶盖通常采用多层复合结构,内部嵌入铝箔或高分子阻隔膜,以阻断氧气和水蒸气的渗透路径。这种结构设计不仅满足了机械化灌装生产线的高速旋盖需求,还确保了单次开启后仍能维持一定的密封完整性,防止因频繁开合导致的药效衰减。
材质的透气率是决定药品保质期的关键指标,高密度聚乙烯(HDPE)对水蒸气的阻隔性优于低密度聚乙烯,但在氧气透过率方面仍需依赖内衬层进行补充。行业内普遍采用高阻隔性材料如聚偏二氯乙烯(PVDC)涂层或镀铝薄膜作为内衬,这些材料在常温环境下能将氧气透过率控制在极低水平,从而抑制氧化反应的发生。对于光敏性药品,还需在瓶体制造过程中添加紫外线吸收剂或使用棕色玻璃/塑料材质,以协同密封结构共同构建稳定的储存环境,确保药物活性成分在规定的储存期限内不发生降解。
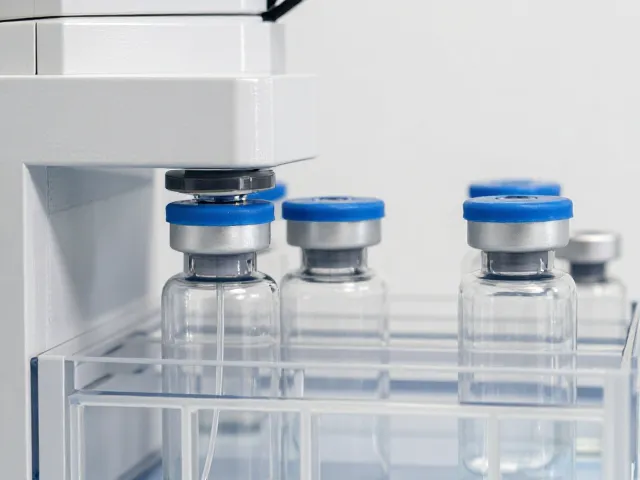
真空抽气适配方案的技术实现与工艺控制
真空抽气工艺在旋盖密封瓶中的应用旨在移除瓶内残留空气,降低氧气分压,从而延缓药物氧化变质。适配该工艺的瓶盖通常设计有特殊的抽气通道或单向阀结构,使得在旋紧瓶盖的同时,内部气体能够通过微孔或专用接口被抽出。这一过程要求瓶盖与瓶口之间的密封面在抽气阶段保持可控的泄漏状态,而在抽气完成后迅速闭合,形成绝对密封。工业生产中,常采用伺服电机控制的旋盖机配合真空泵系统,精确设定抽气压力和时间,确保瓶内真空度达到预设标准,通常为-0.08MPa至-0.095MPa之间,具体数值依据药品特性而定。
工艺参数的稳定性直接影响真空包装的效果,抽气速度过快可能导致药液飞溅或瓶体变形,过慢则影响生产效率并可能因长时间暴露于空气中而增加污染风险。因此,适配方案需结合药品的物理性质进行优化,例如对于粘稠度较高的半固体制剂,需调整抽气负压以避免物料吸入真空管路。同时,瓶盖的扭矩控制至关重要,过大的旋紧力可能破坏内衬材料的弹性,导致密封失效,过小则无法形成有效密封。通过实时监测旋盖扭矩和真空度曲线,生产线上可实现对每一瓶药品的密封质量进行在线监控,确保批次间的一致性。
延长保质期的协同效应与储存环境管理
真空抽气与旋盖密封的结合产生了协同效应,显著延长了药品的保质期。在低氧环境下,药物分子的热运动减缓,氧化反应速率大幅降低,这对于易氧化药物如维生素C、不饱和脂肪酸制剂等尤为关键。此外,真空状态还能抑制好氧微生物的生长,减少生物污染风险,从而提升药品的安全性。实际应用中,经过真空处理的旋盖密封瓶在常温储存条件下,其有效成分保留率通常高于普通密封包装,部分药品在相同储存时间下的降解产物含量显著降低,这为延长货架期提供了物理层面的保障。
储存环境的管理同样是维持密封效果的重要环节,尽管真空包装提供了初始保护,但外部温度波动和湿度变化仍可能影响瓶体材料的物理性能。高温可能导致塑料瓶体软化,降低螺纹咬合力,进而影响密封完整性;高湿度环境则可能使内衬材料吸湿膨胀,改变其阻隔性能。因此,建议在阴凉、干燥处储存此类药品,避免阳光直射和极端温度变化。通过优化包装结构与真空工艺,并配合科学的储存条件,可以最大限度地发挥常温耐储药品旋盖密封瓶的优势,确保药品在整个流通和使用周期内的质量稳定。